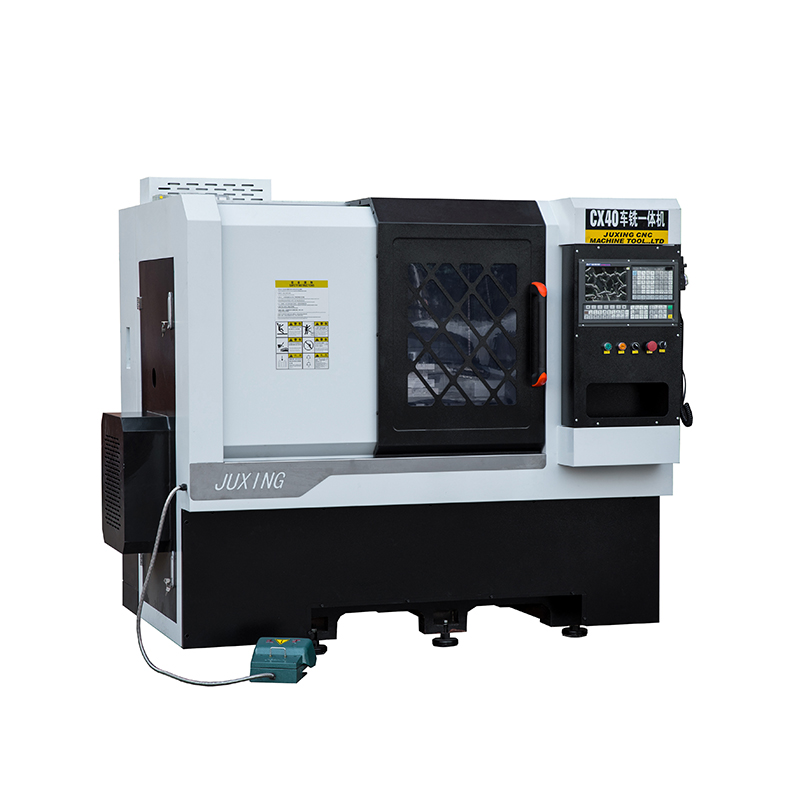
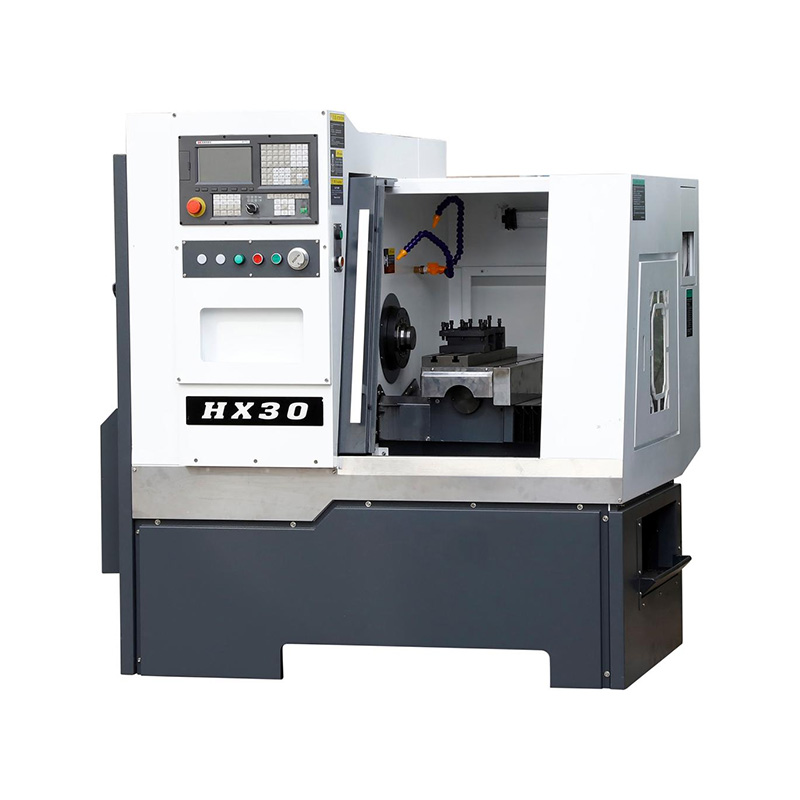
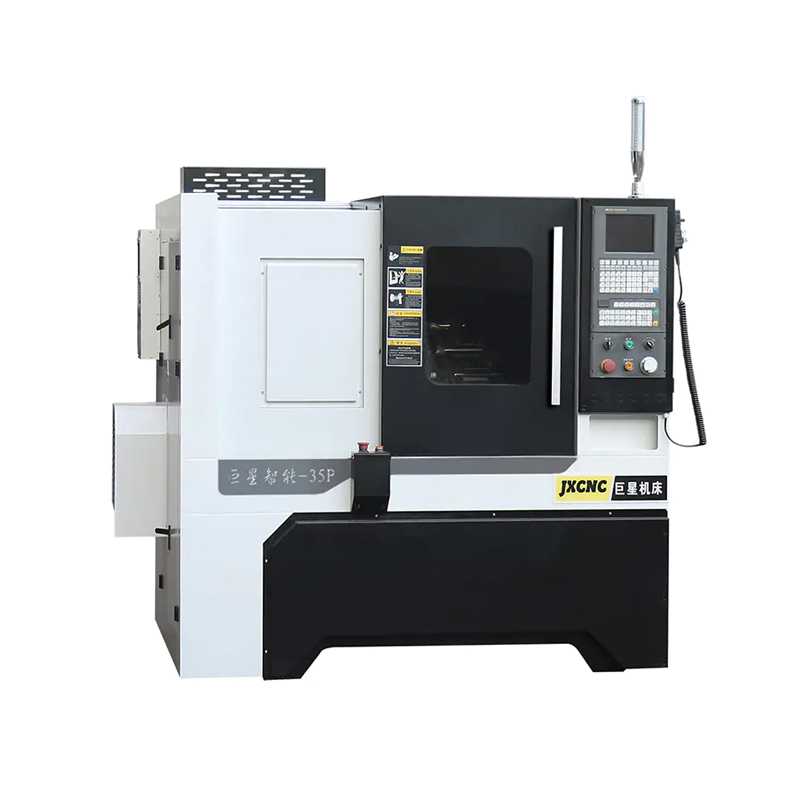
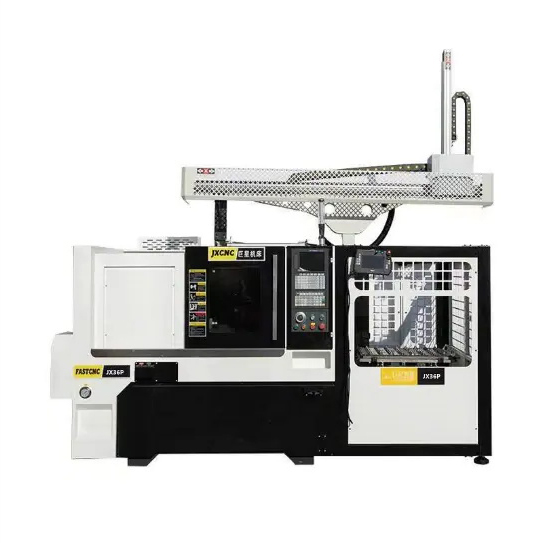
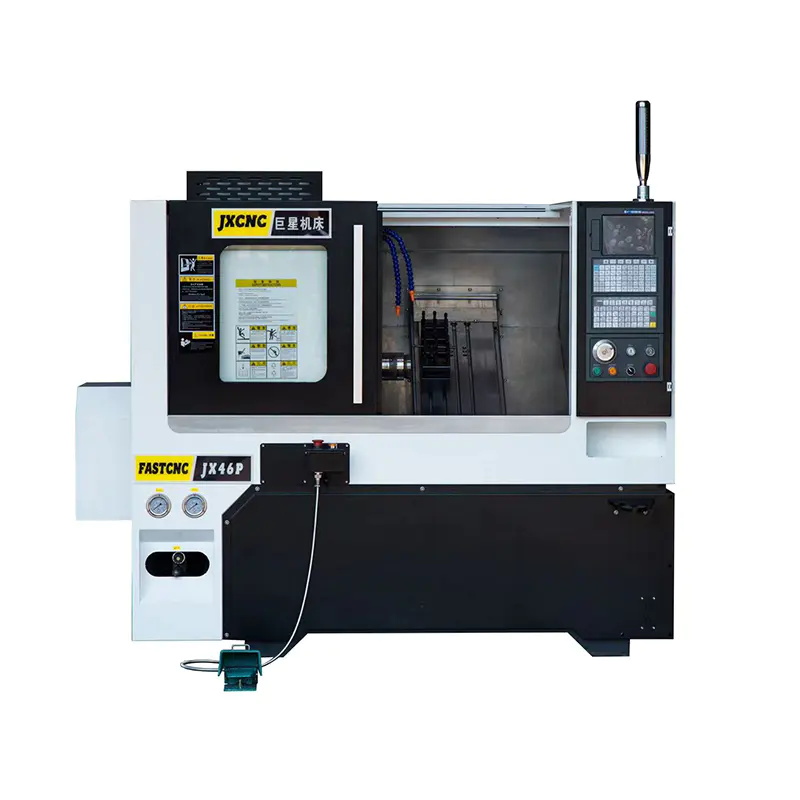
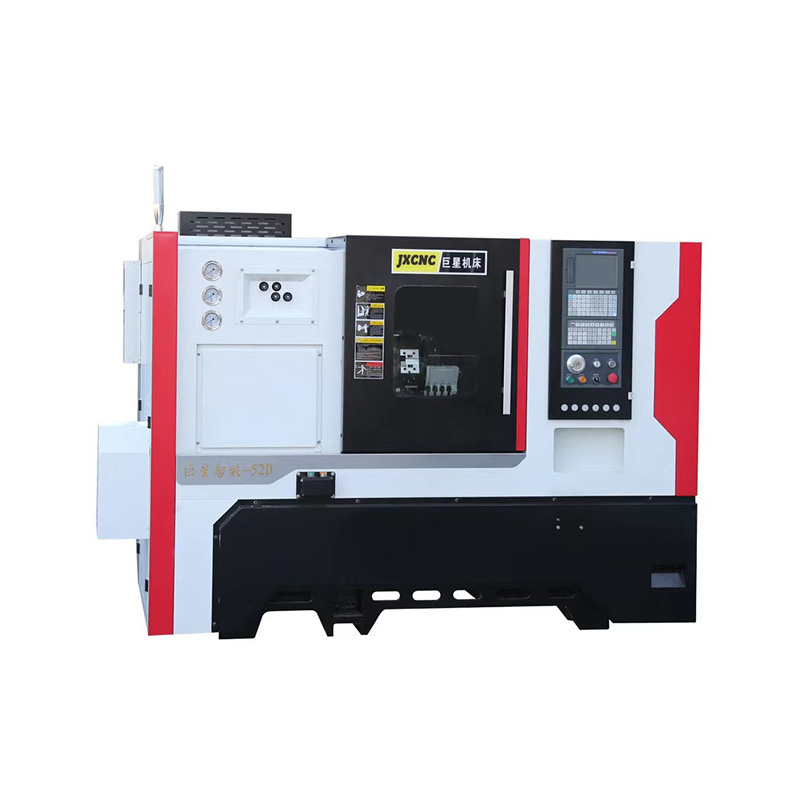
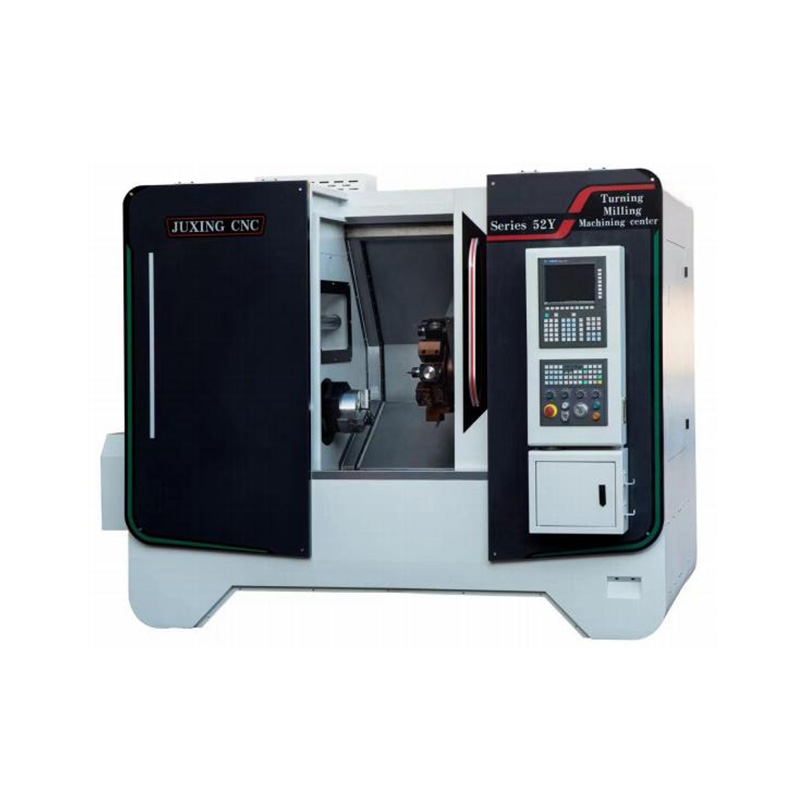
Сложные компоненты часто требуют большего, чем просто точение. Для одной детали может потребоваться наружное точение, внутреннее растачивание, нарезание резьбы, поперечное сверление, фрезерование и механическая обработка с обоих концов. Традиционное производство может разделить эти операции между несколькими машинами. А Двухшпиндельный токарно-фрезерный станок использует другой подход, комбинируя две позиции шпинделя с возможностями фрезерования и токарной обработки.
Второй шпиндель – это не просто дополнительный вращающийся узел. Это может изменить способ перемещения компонента в процессе обработки, особенно для деталей, требующих операций вперед и назад или нескольких элементов в разных ориентациях.
Что меняется при использовании двух шпинделей?
Стандартная одношпиндельная токарная обработка обычно удерживает заготовку с одной стороны на протяжении всего основного процесса обработки. Конфигурация с двумя шпинделями обеспечивает второе положение захвата и обработки. Субшпиндель может принять заготовку после завершения выбранных операций на главном шпинделе.
- Обработка лицевой стороны: Точение, торцевание, растачивание и нарезание резьбы можно выполнять с помощью главного шпинделя.
- Передача части: Субшпиндель может принимать заготовку для вторичных операций.
- Обработка обратной стороны: Противоположный конец можно обработать без изменения положения компонента вручную.
- Угловые особенности: Управление по оси C позволяет расположить шпиндель для сверления или фрезерования под заданными углами.
Современные токарные станки с двумя шпинделями демонстрируют эту концепцию посредством синхронизированных шпинделей и автоматической передачи деталей. Некоторые системы позволяют осуществлять передачу при сохранении синхронизации шпинделя, создавая непрерывную последовательность обработки.

Токарная и фрезерная обработка используют одну и ту же платформу
Стратегия обработки становится более гибкой после добавления приводного инструмента и перемещения по оси Y. А Двухшпиндельный токарно-фрезерный станок может сочетать ротационную резку со смещенным от центра фрезерованием, сверлением и нарезанием резьбы.
Ключевые функции, на которые стоит обратить внимание
- Живой инструмент: Обеспечивает резку при фрезеровании, сверлении и нарезании резьбы.
- Перемещение по оси Y: Позволяет инструменту достигать элементов, расположенных далеко от центральной линии шпинделя.
- Интерполяция по оси C: Координирует ориентацию шпинделя с движением режущего инструмента.
- Управление субшпинделем: Поддерживает позиционирование, перенос детали и обработку противоположного конца.
Например, компания Haas включает оси Y, ось C и приводной инструмент в состав своей архитектуры двухшпиндельного токарного центра. Его DS-30Y обеспечивает перемещение по оси Y ±50,8 мм, имеет главный шпиндель со скоростью 4500 об/мин, вторичный шпиндель со скоростью 4000 об/мин и приводной инструмент, способный достигать скорости 4000 об/мин.
Какие части имеют смысл для этой архитектуры?
Не для каждой токарной детали требуется два шпинделя. Конфигурация становится особенно интересной для деталей, содержащих элементы обработки на обоих концах или требующих нескольких процессов вокруг одного и того же компонента.
- Автомобильные валы различных диаметров и особенностей концов.
- Гидравлические компоненты, требующие токарной обработки, сверления и внутренней обработки.
- Корпуса клапанов с радиальными отверстиями и обработанными торцами.
- Компоненты соединителя, требующие резьбы, лысок и поперечных отверстий.
- Прецизионные механические детали, требующие согласованных размеров передней и задней сторон.
Такие компоненты могут выиграть от сохранения важных функций в одной и той же последовательности обработки на станке с ЧПУ. Это также может упростить производственный маршрут для деталей, которые в противном случае потребовали бы многократного зажима и перемещения.
Характеристики шпинделя рассказывают лишь часть истории
Два станка можно назвать двухшпиндельными токарно-фрезерными системами, но при этом они предлагают совершенно разные возможности. Покупателям следует изучить взаимосвязь между размером шпинделя, емкостью прутка, конфигурацией револьверной головки, скоростью приводного инструмента, перемещением оси и рабочим диапазоном.
Например, компактная платформа DS-20Y обеспечивает диаметр прутка 64 мм, ход по оси Y ±50,8 мм, главный шпиндель со скоростью 4000 об/мин и приводной инструмент со скоростью до 4000 об/мин. Более крупные модели могут обеспечить большую емкость патрона и мощность шпинделя для более тяжелых компонентов.
Действительно ли возможно более двух операций?
Да, при условии, что конфигурация машины их поддерживает. Рассмотрим компонент, требующий наружного точения, торцевой резьбы, радиального отверстия, фрезерованной лыски и механической обработки на противоположной стороне. Главный шпиндель может выполнять начальные операции токарной обработки, приводные инструменты могут создавать радиальные элементы, а вспомогательный шпиндель может захватывать деталь для обработки задней стороны.
Это меняет концепцию производства: «сначала точение, потом перенос» на скоординированную последовательность обработки. Двухшпиндельный токарно-фрезерный станок поэтому становится особенно ценным для компонентов, геометрия которых пересекает границы между точением и фрезерованием.
Что должны проверить инженеры перед выбором?
- Геометрия детали: Определите, какие элементы требуют точения, фрезерования, сверления или нарезания резьбы.
- Производительность второго шпинделя: Подтвердите размер патрона, диапазон зажима, скорость шпинделя и доступный крутящий момент.
- Конфигурация оси: Проверьте, соответствуют ли функции осей C и Y требуемым функциям.
- Расположение оснастки: Убедитесь, что в револьверной головке можно разместить как статические, так и приводные инструменты.
- Последовательность передачи: Оцените, как деталь перемещается от главного шпинделя к вспомогательному шпинделю.
Реальное преимущество Двухшпиндельный токарно-фрезерный станок следовательно, это не просто наличие двух шпинделей. Его ценность заключается в координации перемещения шпинделя, токарной обработки, фрезерования, сверления и многоосного позиционирования вокруг геометрии фактического компонента. Для сложных деталей с элементами, распределенными по нескольким поверхностям, эта стратегия обработки может создать гораздо более интегрированный производственный маршрут.


 English
 中文简体
 русский