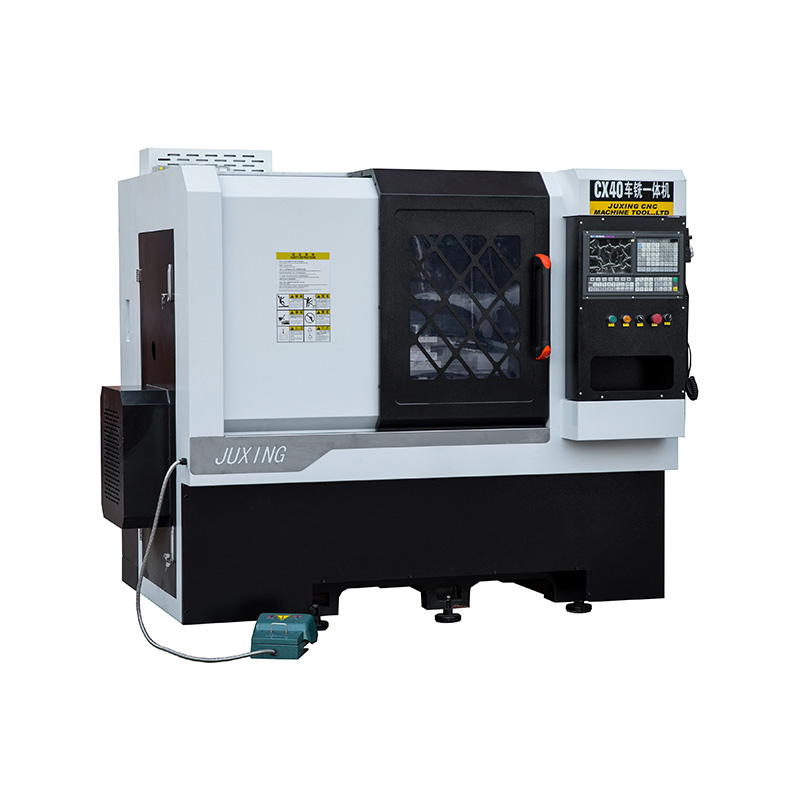
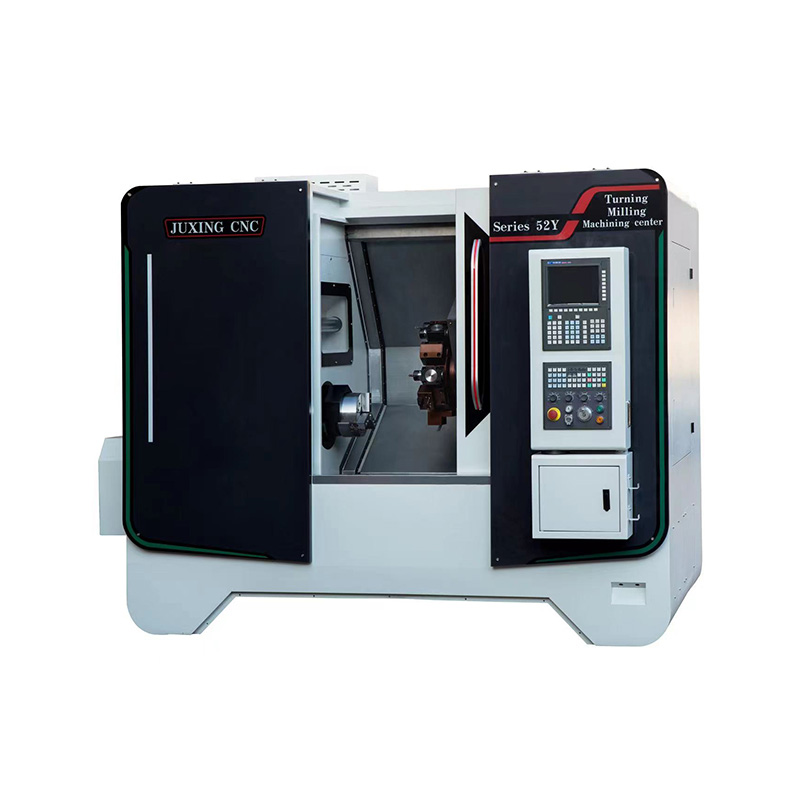
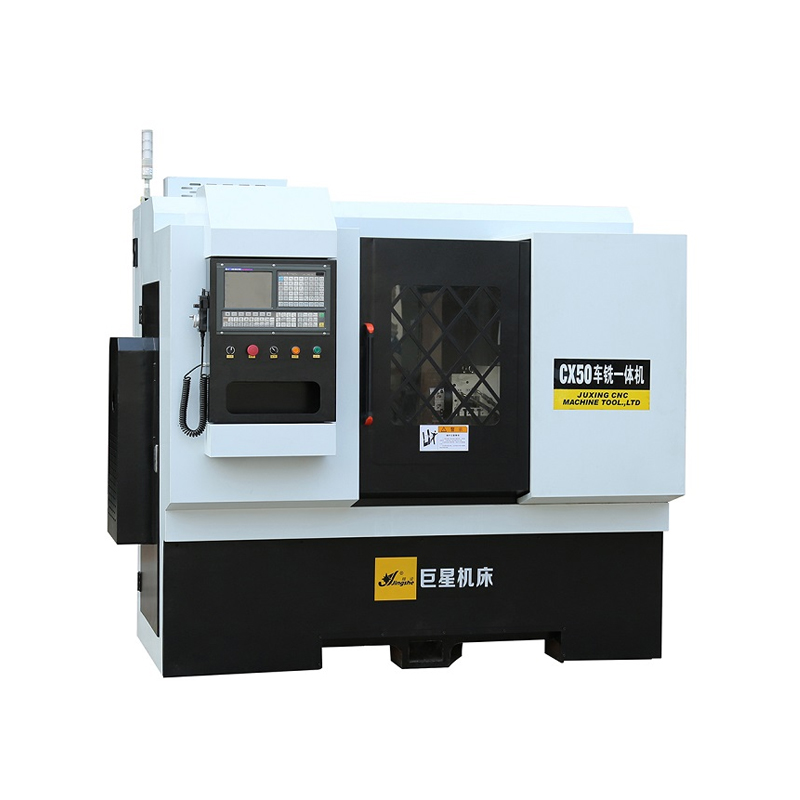
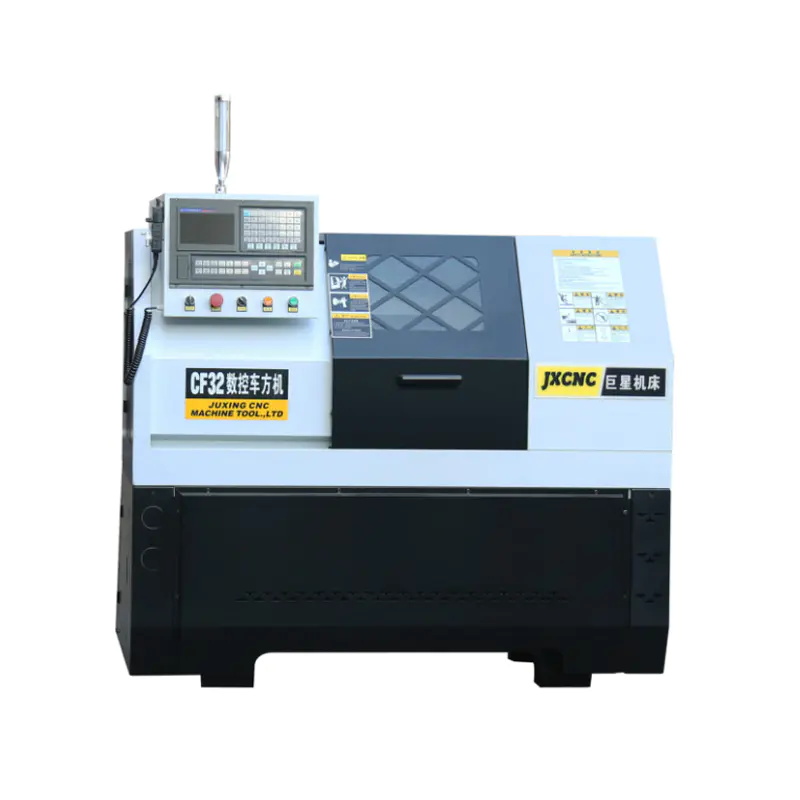
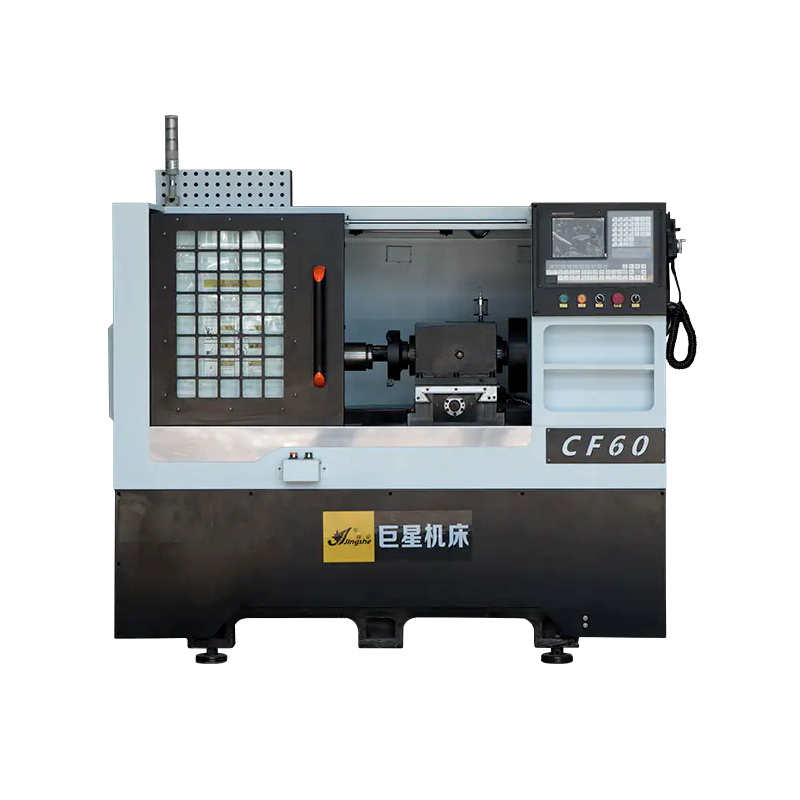
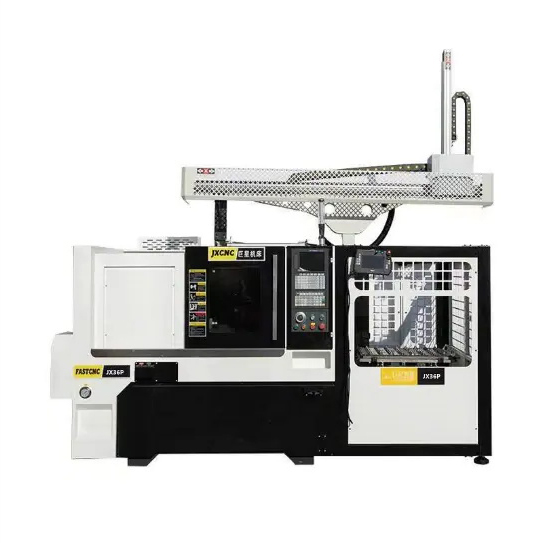
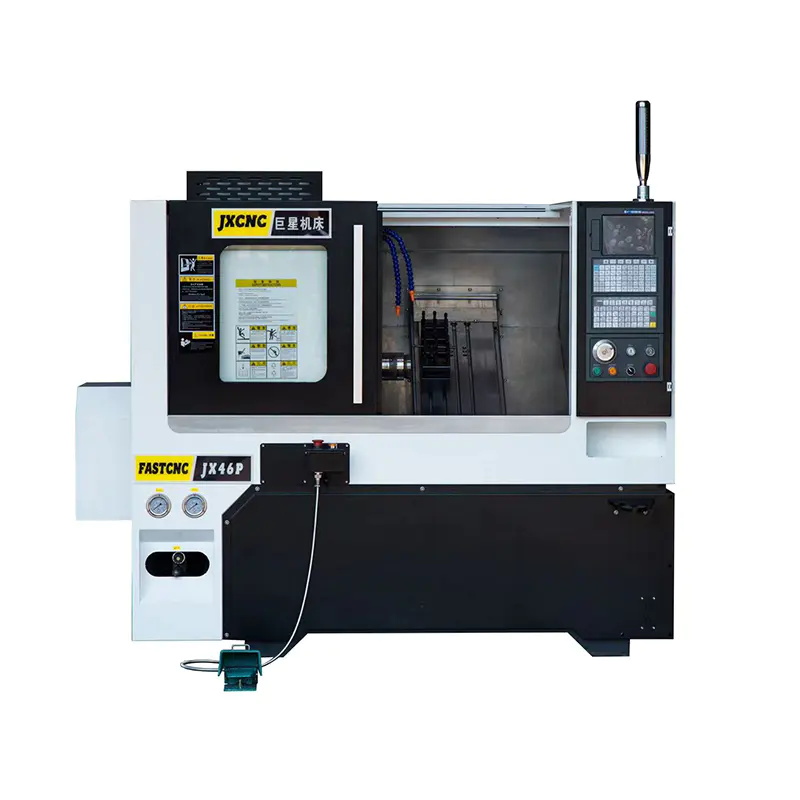
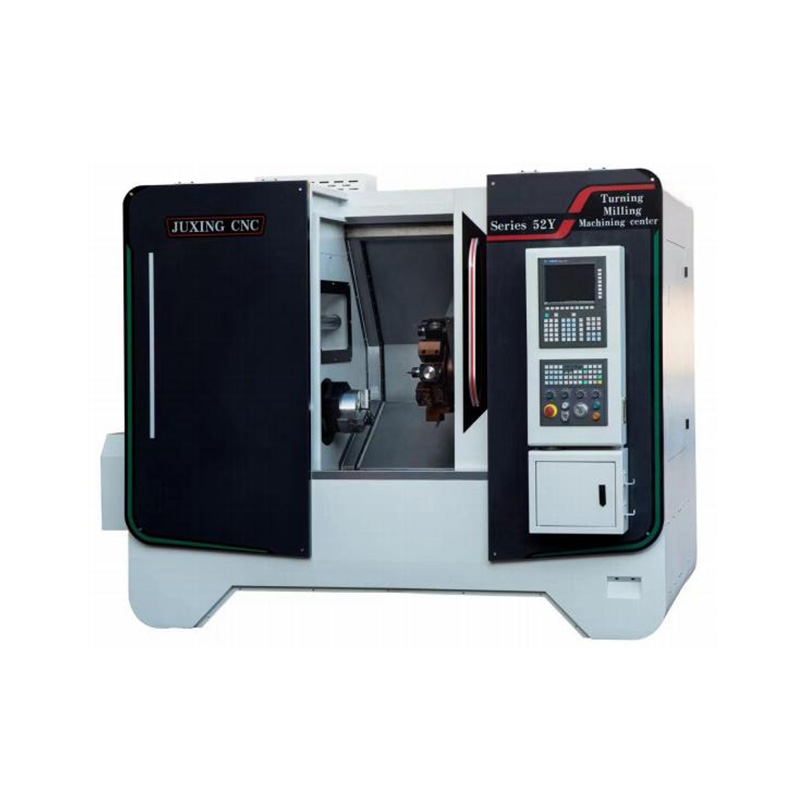
Круглые валы, втулки, диски и втулки уже давно ассоциируются с точением на станках с ЧПУ. Однако современные конструкции компонентов часто сочетают в себе цилиндрические поверхности с отверстиями, пазами, лысками, резьбой и другими второстепенными элементами. Этот сдвиг расширил роль Токарный станок с ЧПУ с наклонной станиной от обычной токарной платформы к более универсальной системе обработки.
Ключевой вопрос уже не просто в том, может ли станок обточить круглую заготовку. Более актуальный вопрос заключается в том, сколько различных функций можно выполнить в пределах доступной области обработки и конфигурации инструментов.
Круглый материал — это только отправная точка
Многие промышленные компоненты изначально представляют собой круглые прутки или литые заготовки, но после механической обработки не остаются чисто цилиндрическими. Автомобильная, гидравлическая, машиностроительная промышленность и производство прецизионных компонентов обычно требуют дополнительных элементов вокруг точеного профиля.
- Для валов могут потребоваться шпоночные пазы, лыски или радиальные отверстия.
- Фланцы могут сочетать диаметры точения с отверстиями для болтов.
- Втулки могут потребовать внутреннего растачивания, нарезания резьбы и поперечного сверления.
- Компоненты клапана могут иметь различный диаметр и наклонные проходы.
- Соединители могут сочетать внешнюю резьбу с фрезерованными поверхностями.
Эти требования объясняют растущий интерес к токарным центрам, оснащенным приводным инструментом и дополнительными осями с ЧПУ.
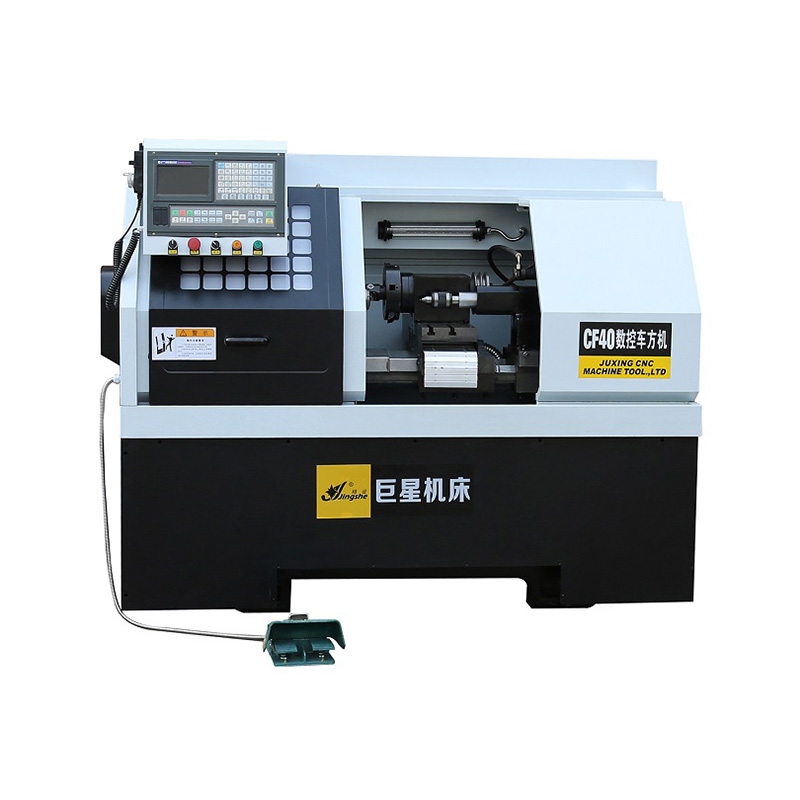
Больше, чем просто токарная обработка: роль приводного инструмента
Обычный токарный центр в основном выполняет такие операции, как торцевая обработка, наружное точение, расточка, нарезание резьбы и нарезание канавок. Современный Токарный станок с ЧПУ с наклонной станиной можно расширить этот диапазон за счет приводного инструмента, управления по оси C и перемещения по оси Y.
Приводные инструменты позволяют машине выполнять операции фрезерования, сверления и нарезания резьбы. Позиционирование по оси C обеспечивает контролируемую ориентацию шпинделя, а перемещение по оси Y может достигать элементов, расположенных далеко от центральной линии шпинделя. Hurco, например, указывает токарный станок с наклонной станиной и перемещением по оси Y ±55 мм, скоростью вращения приводного инструмента до 5000 об/мин и максимальным диаметром точения 15,75 дюйма.
Особенности, расширяющие возможности обработки
- Ось С: Управляет угловым расположением шпинделя для радиальных элементов.
- Ось Y: Обеспечивает боковое перемещение инструмента для обработки со смещением от центра.
- Живой инструмент: Поддерживает фрезерование, сверление и нарезание резьбы без переноса детали на другой станок.
- Сервотурель: Обеспечивает быстрое позиционирование инструмента для различных операций обработки.
Размер машины должен соответствовать семейству деталей.
Помимо количества функций обработки, важным фактором остается физическая емкость. Диаметр обработки, длина обработки, диаметр шпинделя, размер патрона и ход оси определяют, может ли конкретный станок работать с предполагаемым диапазоном компонентов.
Современные модели наклонного слоя демонстрируют значительные различия. Некоторые станки обеспечивают максимальный диаметр обработки около 500 мм, а длина обработки может варьироваться от примерно 520 мм до 1000 мм. В некоторых конфигурациях также доступна скорость шпинделя около 4200 об/мин.
Такое изменение делает спецификацию особенно важной. Станок, предназначенный для изготовления компактных прецизионных деталей, может не иметь отверстия шпинделя или рабочей зоны, необходимых для валов большего размера или гидравлических компонентов.
Почему важна наклонная геометрия пласта
Наклонная станина – это больше, чем просто визуальное отличие от токарного станка с плоской станиной. Его структурная конструкция поддерживает каретку и рабочую зону, помогая удалению стружки из зоны резания. В некоторых коммерческих машинах используются конструкции с наклоном станины под углом 30° или 45°, в зависимости от конструкции.
Эта компоновка также хорошо работает с линейными направляющими и компактными револьверными конструкциями. В сочетании с соответствующими спецификациями шпинделя и инструмента он создает платформу, способную обрабатывать как рутинную токарную обработку, так и более сложные многофункциональные компоненты.
От одноцелевой токарной обработки к многофункциональным компонентам
Практическая ценность Токарный станок с ЧПУ с наклонной станиной становится более понятным с деталями, которые содержат несколько элементов обработки. Рассмотрим вал со ступенчатыми диаметрами, внешней резьбой, радиальным отверстием и фрезерованной лыской. Традиционное производство может разделить эти операции между токарным, фрезерным и сверлильным оборудованием.
Благодаря приводному инструменту и подходящему управлению осями токарный центр может объединить несколько таких операций на одной и той же установке крепления. Этот подход особенно полезен для компонентов, где выравнивание элементов имеет значение, а многократное изменение положения может повлиять на размерные отношения.
Что следует изучить помимо категории машин?
- Обработка конверта: Сравните максимальный диаметр и длину с фактическим диапазоном компонентов.
- Отверстие шпинделя: Проверьте совместимость с прутковой заготовкой и трубчатыми деталями.
- Вместимость башни: Учитывайте количество и тип необходимых токарных и приводных инструментов.
- Конфигурация оси: Определите, необходима ли обработка по оси C или оси Y.
- Характеристики шпинделя: Подбирайте скорость, мощность и крутящий момент в зависимости от материала и условий резания.
Современный Токарный станок с ЧПУ с наклонной станиной поэтому не ограничивается производством простых круглых деталей. Благодаря правильному сочетанию мощности шпинделя, револьверной технологии, приводного инструмента и осей ЧПУ, он может работать с компонентами, сочетающими токарную обработку с несколькими вторичными функциями обработки. Реальные возможности машины определяются ее конфигурацией и геометрией деталей, которые она будет производить.


 English
 中文简体
 русский