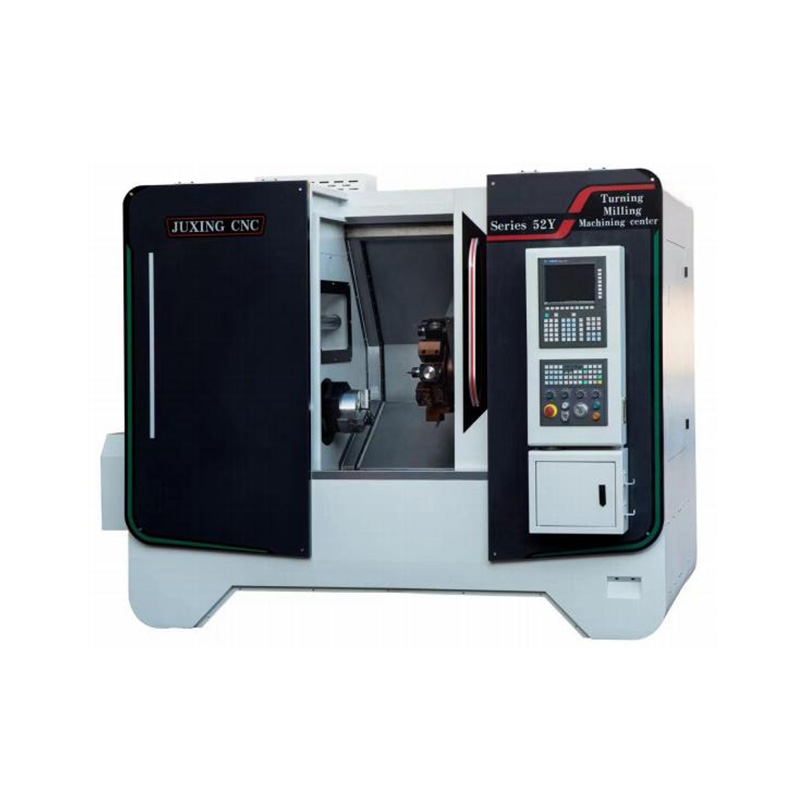
Резку с ЧПУ часто выбирают для чистовой обработки из-за ее простоты и способности создавать широкие непрерывные проходы. Несмотря на это преимущество, неровности поверхности все равно могут появиться, особенно на более крупных заготовках или установках с предельной жесткостью. Проблема обычно не возникает из-за одного фактора; вместо этого во время резки взаимодействуют несколько механических и технологических воздействий.
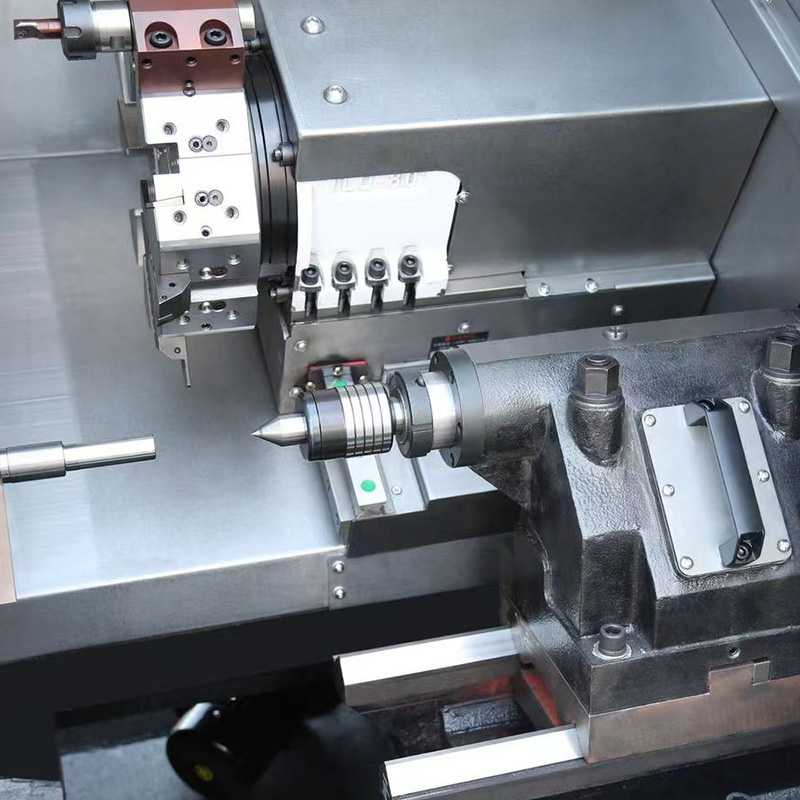
А Станок для резки мух с ЧПУ основан на одноточечном резании, что означает, что каждый оборот обеспечивает прерывистое зацепление, а не непрерывное удаление стружки. Эта пульсирующая сила резания может выявить недостатки в выравнивании настройки, стабильности шпинделя или геометрии инструмента. Исследования и практика обработки показывают, что проблемы с качеством поверхности часто возникают из-за вибрации, износа инструмента и непостоянной нагрузки при резании, а не только из-за геометрии.
1. Прерывистая сила резания создает рябь на поверхности.
Летучие фрезы не режут так, как многозубые концевые фрезы. Каждое вращение производит цикл:
- Входной разрез
- Пиковая нагрузка стружки при развертке по центру
- Выходной разрез
Этот повторяющийся цикл силы может оставлять на поверхности дугообразные узоры. На станках с меньшей демпфирующей способностью или большим радиусом действия инструмента эти закономерности становятся более заметными.
Даже небольшой дисбаланс шпинделя или эксцентриситет державки инструмента могут усилить этот эффект, создавая неровные «волны» вместо плоской поверхности.
Типичные симптомы включают в себя:
- Неглубокие дуговые следы поперек заготовки
- Небольшое изменение блеска между проходами
- Повторяющийся интервал пульсаций, привязанный к скорости подачи
Картина становится более выраженной по мере увеличения подачи на оборот или увеличения диаметра инструмента.
2. Геометрия инструмента и чувствительность переднего угла
А fly cutter uses a single cutting insert or toolbit, so geometry matters more than in multi-tooth cutters.
Ключевые параметры, влияющие на отделку:
- Передний угол влияет на отвод стружки и сопротивление резанию
- Угол зазора влияет на трение и накопление тепла.
- Расстояние проекции инструмента меняет поведение жесткости
- Острота режущей кромки напрямую влияет на разрыв и сдвиг.
Даже небольшое отклонение высоты инструмента от центральной линии шпинделя может изменить баланс резания. Слегка низкая режущая кромка может агрессивно копать на одной стороне вращения и скользить на противоположной стороне, создавая неровную текстуру поверхности.
Обсуждения механической обработки на Reddit часто подчеркивают именно это поведение: небольшое смещение приводит к видимой «шероховатости обратной стороны» из-за неравномерного зацепления при вращении.
3. Жесткость машины и реакция на вибрацию.
А Линейный направляющий станок с ЧПУ или коленная фреза с увеличенным вылетом по-разному реагирует на нагрузки резания. Поскольку на инструмент действует переменная сила, а не постоянная нагрузка, риск вибрации увеличивается.
Общие факторы, связанные с жесткостью:
- Длинный вылет инструмента усиливает отклонение
- Слабые подшипники шпинделя допускают микродвижения.
- Нестабильность крепления передает вибрацию на заготовку.
- Резонанс стола взаимодействует с частотой шпинделя
Даже небольшие колебания могут отпечататься на конечной поверхности в виде повторяющихся неровных полос.
На более тяжелых промышленных платформах с ЧПУ демпфирование сильнее, поэтому тот же летучий резак может обеспечить заметно более гладкую поверхность.
4. Скорость подачи и образование гребешков на поверхности
Текстура поверхности также зависит от расстояния между траекториями инструмента. Резка на лету дает перекрывающиеся круговые дорожки. Расстояние между этими дугами определяет видимую высоту гребешка.
А simplified relationship:
- Более высокая подача → более широкий междуговой интервал → более грубая обработка.
- Меньшая подача → более плотное перекрытие → более гладкая поверхность
Операторы иногда полагают, что скорость шпинделя является основным фактором, но подача на оборот часто доминирует над видимым качеством отделки.
Стратегия удаления материала также имеет значение. Тяжелый одиночный проход усиливает неровности, тогда как легкий чистовой проход стабилизирует однородность поверхности.
5. Износ инструмента и влияние состояния кромки
Износ инструмента не обязательно должен быть сильным, чтобы повлиять на качество поверхности. Даже микростружки на одноточечной фрезе могут изменить способ резки материала.
Наблюдаемые эффекты износа включают в себя:
- Следы перетаскивания вместо чистого среза
- Локализованные разрывы на мягких металлах
- Небольшое изменение цвета из-за тепла трения
- Неравномерная толщина стружки по всей длине развертки
А worn fly cutter behaves inconsistently because every rotation relies on the same cutting edge. There is no redundancy like multi-flute tools provide.
6. Поведение материала заготовки и снятие напряжения
Не все неровные поверхности возникают из-за машины. Материальный ответ играет важную роль:
- Аluminum may smear under heat buildup
- Сталь может слегка пружинить после отпускания зажима.
- Литые материалы могут содержать зоны изменения плотности.
Внутреннее напряжение может вызвать незначительные изменения формы во время обработки. После удаления верхнего слоя перераспределение остаточных напряжений может слегка исказить поверхность, из-за чего она будет выглядеть неравномерной, даже если движение инструмента было стабильным.
Этот эффект более заметен на длинных, тонких или предварительно обработанных заготовках.
7. Выравнивание шпинделя и точность перемещения.
Даже небольшое угловое отклонение между осью шпинделя и поверхностью стола приводит к неравномерной глубине резания по всему ходу.
А misaligned spindle produces:
- Одна сторона режет глубже другой
- Постепенное сужение по ширине поверхности
- Аpparent “convex or concave” face after machining
Эту проблему часто неправильно диагностируют как качество инструмента или ошибку подачи, тогда как фактическая основная причина кроется в геометрии настройки станка.
Регулярные проверки откатывания с помощью циферблатных индикаторов необходимы для обеспечения стабильной резки на лету.
Практическое наблюдение
Неровная обработка поверхности в результате резки на лету обычно возникает из-за комбинации:
- Прерывистая динамика резания
- Чувствительность к геометрии инструмента
- Пределы жесткости машины
- Выбор интервала подачи
- Прогресс износа инструмента
- Материальное стрессовое поведение
- Отклонение соосности шпинделя
А Станок для резки мух с ЧПУ очень эффективен для чистовой обработки больших поверхностей, но при этом он более четко выявляет механические дефекты, чем стандартные фрезерные инструменты.


 English
 中文简体
 русский